“又一批板子要拆了重贴。”2023年夏天,深圳某ODM厂商的散热工程师老陈盯着产线报表,眉头拧成了疙瘩。他们为一家头部客户代工的Wi-Fi 7路由器主板,散热方案用的是传统导热硅胶片,可量产爬坡三个月,贴装不良率始终卡在12%下不去——硅胶片裁切公差、贴偏、气泡、压不实,每一个小问题都会在老化测试中变成局部过热告警。
更头疼的是,客户新版本把主控芯片功耗又抬高了15%,同时要求整机厚度再减1.2mm。老陈算过账:导热硅胶片要留压缩余量,厚度降不下去;想换更薄的片材,界面热阻又超标。“那段时间,散热设计就像在螺蛳壳里做道场,怎么摆都别扭。”
一次“点胶”带来的转机
转机出现在当年9月的技术交流会上。一家材料供应商现场演示了导热凝胶的点胶工艺:银色膏体从针管里均匀挤出,在模拟芯片表面自动摊开,固化后形成一层柔软而有弹性的导热层。老陈当场问了一个关键问题:“你们这个凝胶,能填多薄的间隙?”对方回答:0.1mm到3mm可调,点胶量由程序控制,公差±0.05mm以内。
这句话戳中了老陈的痛点。他回去后立刻安排打样:在同样功耗条件下,用导热系数6W/m·K的双组分凝胶替代原1.5mm硅胶片。测试结果让整个项目组松了口气——芯片结温比硅胶片方案低了6.3℃,整机厚度还省出0.8mm空间。更意外的是,凝胶固化后的弹性模量很低,在跌落和振动测试中,反而给芯片焊点提供了缓冲,之前偶尔出现的焊点微裂问题也消失了。
产线上的“减法”
真正让老陈下定决心全线切换的,是量产端的变化。过去硅胶片工位需要4名工人负责裁切、贴装、压合和目检,换成自动点胶机后,整条线只留1人负责上料和程序监控。点胶机按CAD路径走位,每块板子的胶量、轨迹、固化时间全部由MES系统记录,追溯性比人工贴片强了不止一个档次。
“第一个月试产,散热工段返工率从12%掉到0.5%,材料损耗从每千台15片降到不足3片。”老陈翻着报表说,“客户来审厂时看到点胶数据实时上传,直接把我们列进了优先供应商名单。”如今这条产线已经平稳运行一年多,最近一次可靠性抽检中,导热凝胶在85℃/85%RH老化1000小时后,热阻衰减不到8%,远优于硅胶片方案同期20%以上的衰减水平。
老陈的三条“避坑”心得
回顾这次导入,老陈总结了三条经验,给同行参考:
第一,别只看导热系数,要看“实际界面厚度下的热阻”。 有些凝胶标称导热系数很高,但需要较厚的胶层才能填满缝隙,综合热阻反而不如中等导热系数的薄层方案。他建议用实际芯片和散热器做阶梯测试,找到“胶量-热阻”的拐点。
第二,固化条件要匹配产线节拍。 双组分凝胶有热固化和常温固化两种,热固化速度快但需要额外烘道,常温固化省设备但占用周转时间。老陈最终选了80℃/30分钟热固化方案,因为产线本来就有老化烘箱,合并工序后不增加节拍。
第三,别忽略“泵出”风险。 凝胶在冷热循环中会轻微膨胀收缩,如果胶量过多或固化后太软,长期使用可能被“泵”出界面。他们通过增加点胶图形的边缘约束和选用触变指数适中的型号,把这个问题摁在了设计阶段。
结语
在电子制造越来越像“微缩工程”的今天,导热凝胶的价值不在于参数表上多亮眼,而在于它把散热设计从“将就”变成了“讲究”。当老陈的产线不再为贴片不良返工,当结构工程师终于敢把整机厚度再压一压,这层看不见的凝胶,就已经完成了它最实在的使命。
如果你也正在为散热方案里的间隙公差、产线良率或厚度瓶颈发愁,不妨从一支点胶针管开始,重新算一笔账——有时候,换一种材料形态,比堆更多散热片更管用。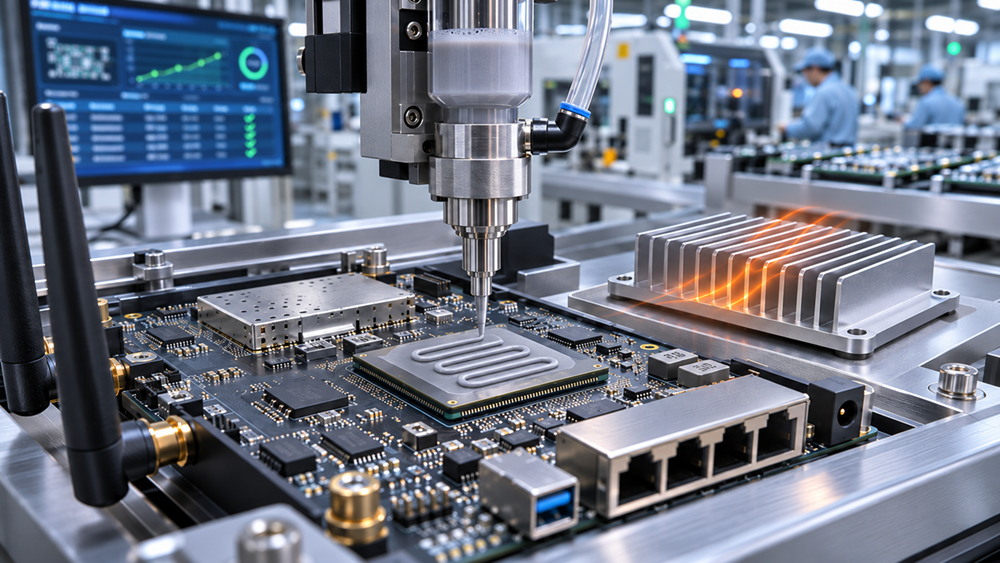


 13823207234


